

モーターのステーター&ローターコア向け
先進プレス加工技術
磁束密度の向上 – 鉄損の低減 – 安定した量産体制。高速プレス機 + 順送金型 + 自動カシメ積層を統合し、工場の競争優位性を確立します。
1. 概要とメリット
モーターコア(固定子ステーター&回転子ローター)は、電気エネルギーと磁気エネルギーを変換する基盤です。コアの効率がモーター全体の性能を決定します。最適化のためには、適切な材料、最適な透磁率、そして鉄損の抑制が不可欠です。
高い自動化 • 安定した寸法精度 • 長い金型寿命 • 大量生産に最適 • サイクルあたりのコスト最適化。
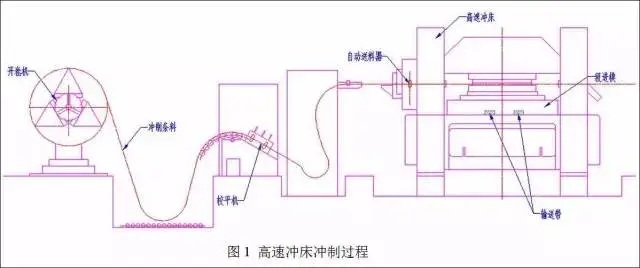
高速プレス機による自動化プロセス
- ✓材料供給 → プレス加工 → 成形 → カシメ積層 → 完成コア排出
- ✓多工程順送金型、超硬合金製
- ✓バリの方向を統一、積厚精度を確保
2. 高速プレス装置
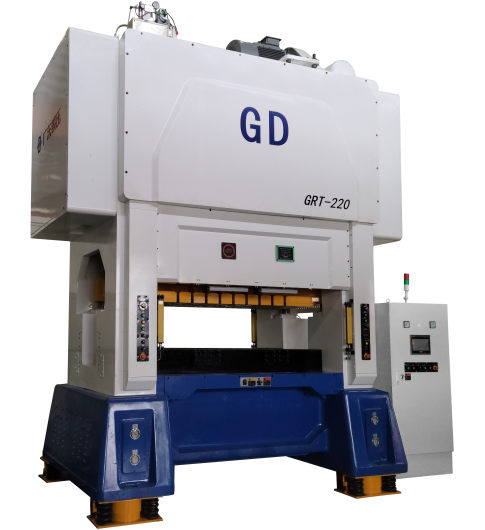
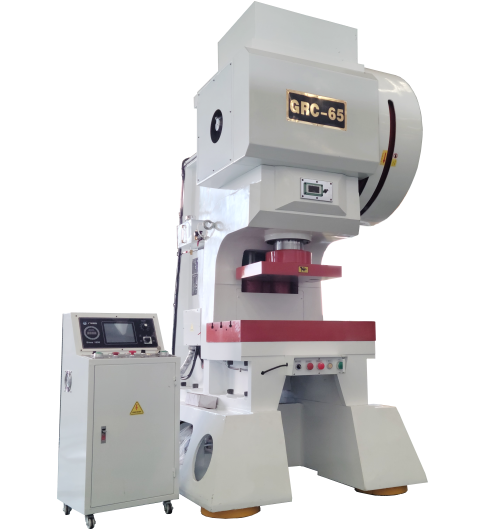
技術要件:ステーター&ローターコア向けに毎分200~400回。スライドの下死点における高い精度が、金型内自動積層の品質を保証します。
機械の特徴
- ✓高速、高精度、優れた剛性
- ✓超硬合金製順送金型に最適化された構造 → 金型寿命の延長
- ✓アンコイラ&レベラと統合
安全と制御
- ✓電子制御、リアルタイムでの異常監視
- ✓異常発生 → 信号発信 → 金型保護のための即時停止
代表的なブランド
上記のプレス機ブランドは、材料供給精度、剛性、安全システムに優れており、ステーター/ローターコアの自動積層プレスに適しています。
3. ステーター&ローターコア向け最新金型技術
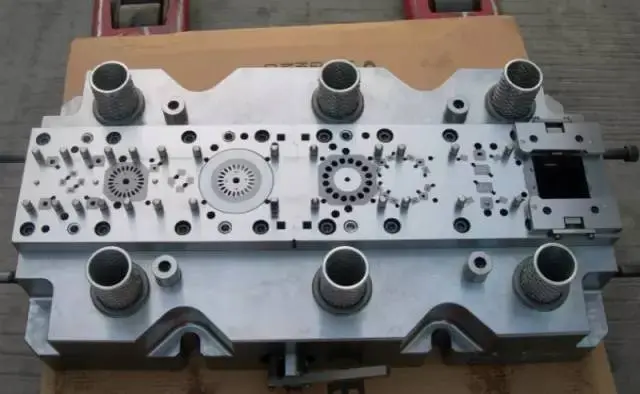
多工程の順送金型は、単発プレスと手作業による積層方法に取って代わり、優れた精度と効率を実現します。
3.1. 順送金型の概要
- ✓回転、計数/分離、安全機構を統合
- ✓高い製作精度、複雑ながらも安定した構造
3.2. 自動カシメ積層 (Automatic Riveting/Stacking)
原理:特定の形状のカシメ点を打ち抜き、前の材料の凸部が次の材料の凹部にはまり込むことで自然な「しまりばめ」を形成 → 強固な結合、コンパクトな積層、バリ方向の統一を実現。
ストリッププーラー+シリンダー+電磁弁の機構により、最後の材料に計数用の穴を開けるかカシメ点をスキップすることで、次のコアから分離します。
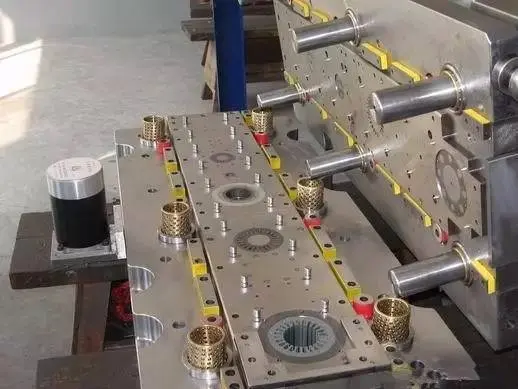
完全カシメタイプ
結合力は金型内で直接形成され、外部からの加圧は不要です。
半カシメタイプ
金型から出た後、微小な隙間が残るため → 要求される結合力を得るために追加の加圧が必要です。
4. 自動積層方法
ストレート積層
材料間で回転させずに直接打ち抜き、積層します。
スキュー積層
各材料をカシメる前にわずかな角度で回転させます。ACモーターのローターで一般的です。小型の回転機構が金型に内蔵されます。
回転積層
各材料を定められた大きな角度(例:45°、60°、90°)で回転させ、厚さのばらつきを補正し、磁気特性を向上させます。ステッピング/サーボモーターまたはプレス機の動きを利用した機械式で駆動します。
大角度回転+スキュー積層
材料のばらつきを補正しつつ、用途の要求に応じてACモーターの性能を最適化します。
5. 現状と今後の動向
歴史:米国と日本は1970年代からコア積層技術を開発。中国は1980年代半ばから加速し、現在では設計と製造において国際的な水準に近づいています。
6. 結論
ステーター/ローターコア向けの先進プレス加工技術は、特に自動車用モーター、精密ステッピングモーター、小型AC/DCシリーズなどのモーター製造能力を向上させています。成功のためには、精密な金型加工設備への投資に加え、実践経験豊富な設計・製造チームが鍵となります。
総合ソリューションのご相談
PRESTECは、プレス工程の標準化、金型の最適化、SPMの向上を通じて、お客様のサイクルタイム短縮、品質の安定、そして持続可能な生産拡大の実現をサポートします。
PRESTECへのお問い合わせ
- 電話番号 0795.215.864
- Eメール info@suamaycongcu.com
- ウェブサイト thegioimaydap.com
- 住所 9E Thanh Loc 29, Ward 1, Thanh Loc Ward, District 12, Ho Chi Minh City