

金属冲压技术 (Press Working)
现代制造业的基础
什么是冲压加工?
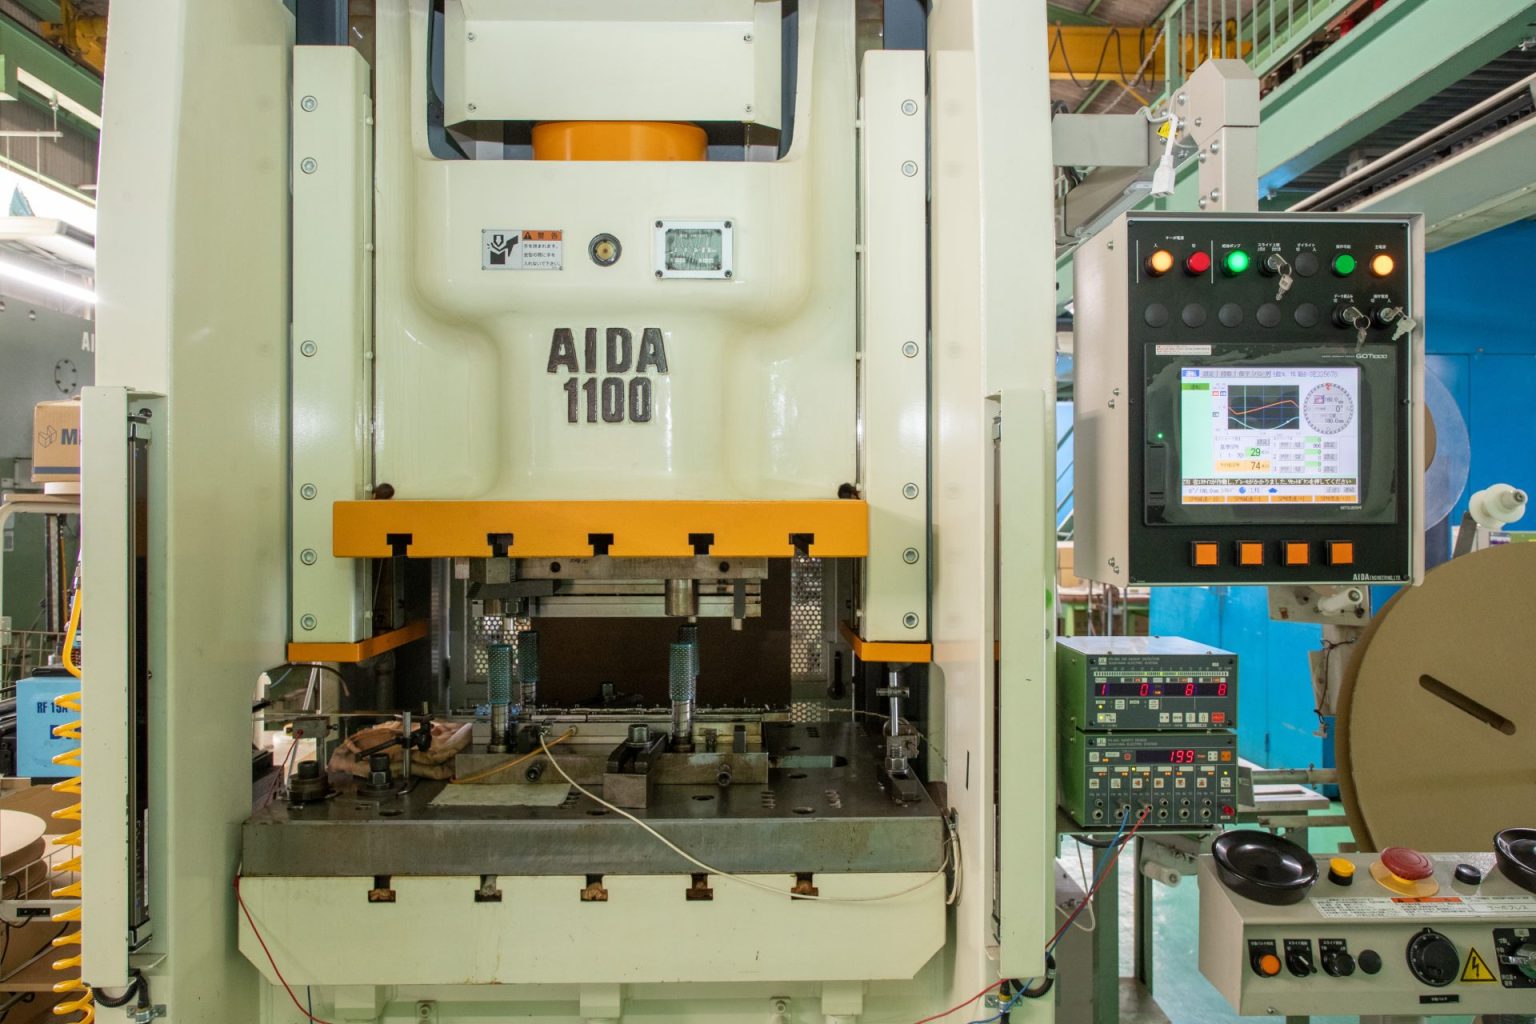
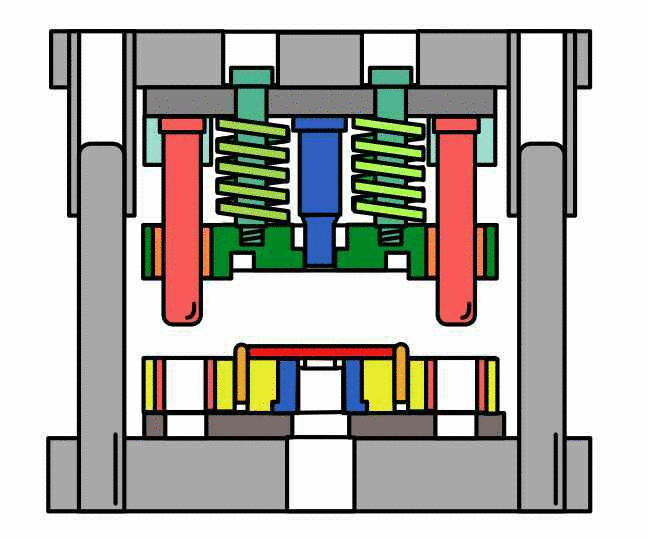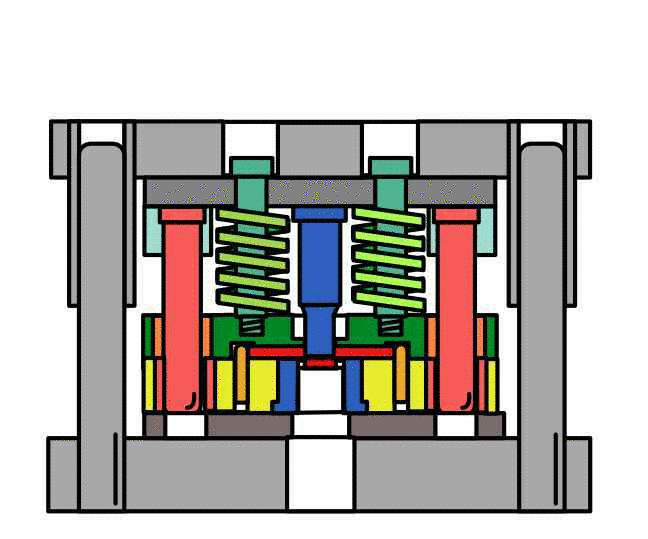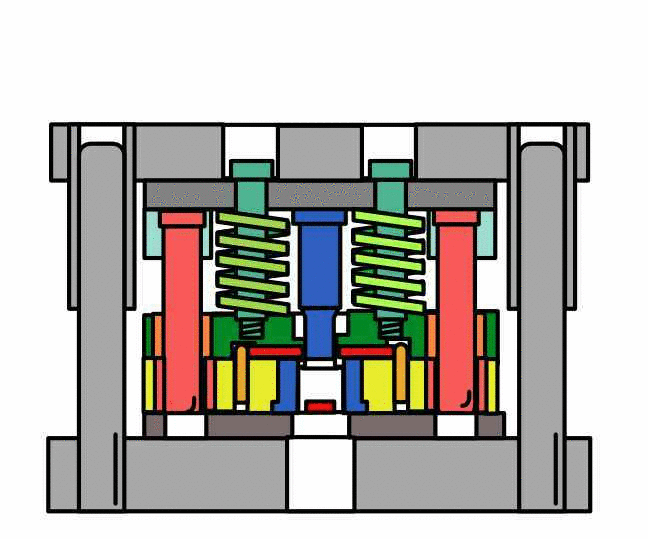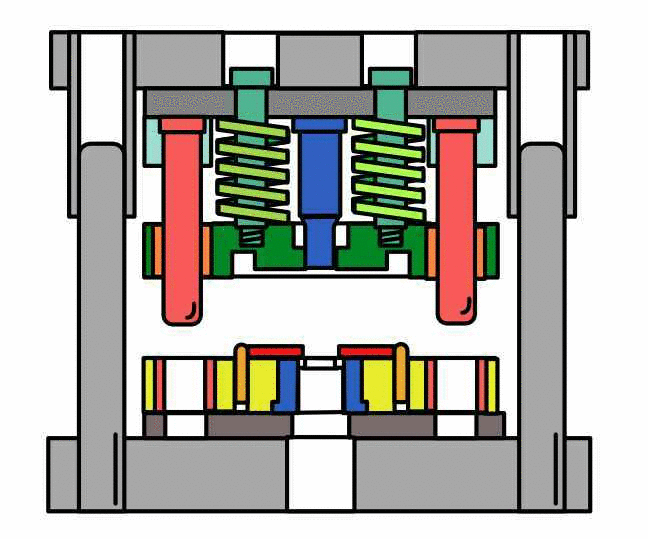
冲压加工是一种塑性变形加工方法,利用冲床(press machine)的巨大压力来成形材料(通常是金属板材)。材料被放置在一对由冲头(punch)和凹模(die)组成的模具之间。当冲床施加压力时,材料会根据模具的形状发生变形。
凭借其快速、大批量生产相同产品的能力,冲压已成为汽车、电子、医疗设备和机器人等关键行业不可或缺的基础技术。
冲压技术的卓越优势
🚀
卓越的生产力
每月可生产数千至数十万件产品,是批量生产的理想选择。
✅
高精度与一致性
生产出的产品质量均一,满足电子和汽车零部件严格的公差要求。
⏱️
高速度与高效率
在一次机器行程(stroke)中即可完成一道工序,生产速度极快。
💰
节约成本
最大限度地减少材料浪费,并且易于自动化,从而在批量生产中节省劳动力成本。
主要缺点:设计和制造冲压模具的初始投资成本较高,因此该技术最适合大批量生产。
主要的冲压加工类型
1. 剪切加工 (Shearing)
利用压力沿既定轮廓对材料进行切割、冲孔或分离。这是大多数冲压工艺中的基本工序。
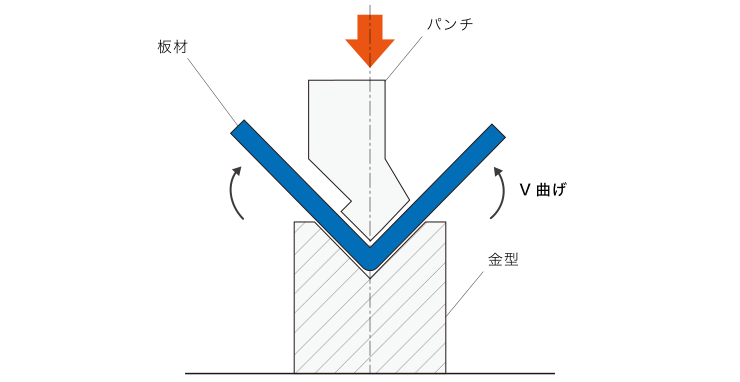
2. 弯曲加工 (Bending)
使板材沿直线变形,以形成V形、U形、Z形或其他各种弯曲角度。
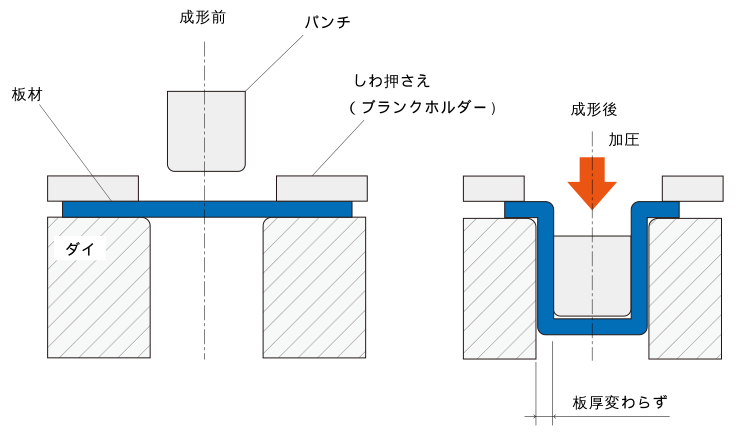
3. 拉深加工 (Drawing)
将平整的板料转变为中空零件,形成无接缝的盒状或杯状形状,如罐头、水槽等。
按操作方式分类的冲压模具
单工程模 (Single-Stage Die)
每次机器行程只执行单一加工操作。适用于小批量生产或简单零件。
级进模 (Progressive Die)
将多个工序(剪切、弯曲、拉深等)集成在一套模具中。带状材料连续通过各个工位,最终形成成品。是批量生产的理想选择。
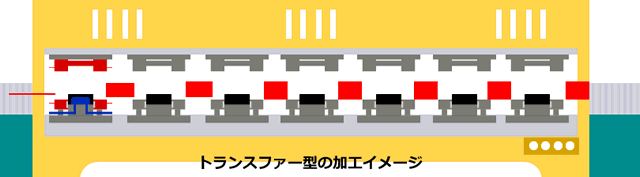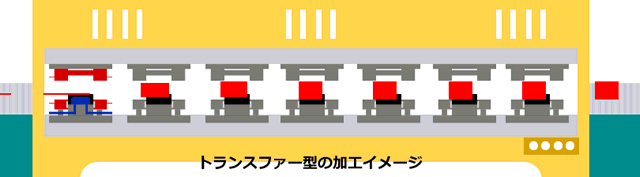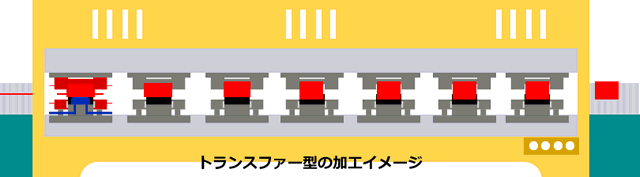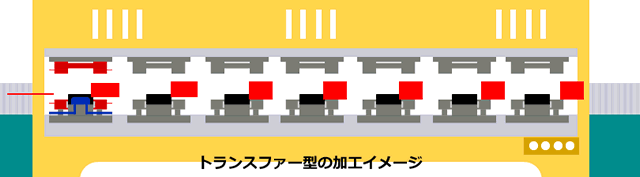
传送模 (Transfer Die)
用于传送冲床,单个板料由机械臂在不同的模具工位之间移动。适用于大型和复杂的零件。
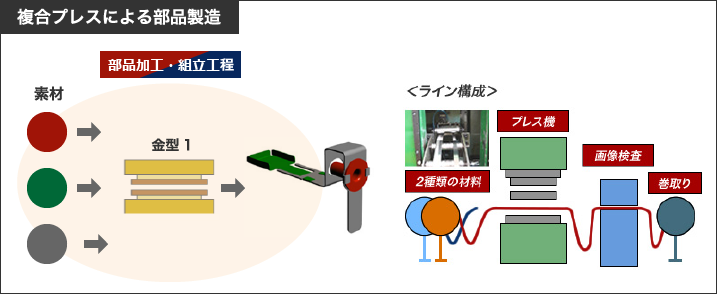
复合模 (Compound Die)
在一次冲程中执行多个剪切操作(例如,同时冲孔和切外形)。这可以提高特征之间的相对位置精度。
常见缺陷及其解决方案
- 尺寸不良:由模具磨损或材料回弹引起。需要定期维护模具并优化冲压参数。
- 毛刺:当冲头和凹模之间的间隙过大或刃口磨损时发生。需要重新研磨模具并调整间隙。
- 开裂/破裂:由材料延展性不足或冲压力过大引起。需要重新审视材料并重新设计模具以适当分配力。
- 起皱/翘曲:由压边力不足或材料过度压缩引起。需要调整压边力并优化拉深参数。
解决这些问题需要对模具设计、材料和工艺优化有深入的了解。
需要关于冲压技术的咨询吗?
从机械选择、模具设计到工艺优化,PRESTEC的专家团队随时准备为您提供支持。立即联系我们,获取最合适的解决方案。
热线: +84 795 215 864 | 邮箱: Sales@suamaycongcu.com
联系专家