

电机定子与转子铁芯的
先进冲压技术
提高磁通密度 – 降低铁损 – 实现稳定的批量生产。集成高速冲床 + 级进模 + 自动铆接技术,为您的工厂创造竞争优势。
1. 概述与优势
电机铁芯(静止的定子和旋转的转子)是电磁能量转换的基础。铁芯的效率决定了整个电机的性能。为实现优化,需要合适的材料、最佳的导磁率以及可控的铁损。
高度自动化 • 尺寸稳定 • 模具寿命长 • 适合批量生产 • 优化的单位周期成本。
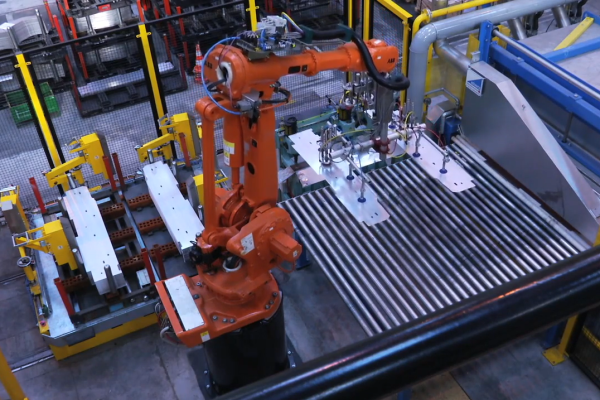
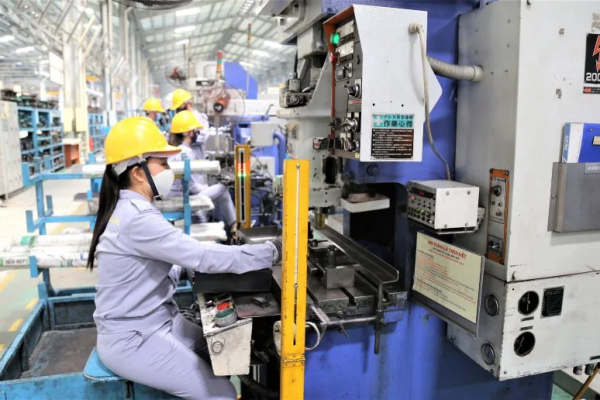
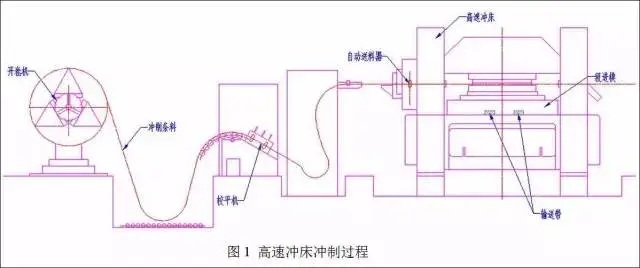
高速冲床上的自动化流程
- ✓送料 → 冲裁 → 成形 → 铆接 → 成品铁芯产出
- ✓多工位级进模,采用硬质合金
- ✓毛刺方向统一可控,叠压厚度标准
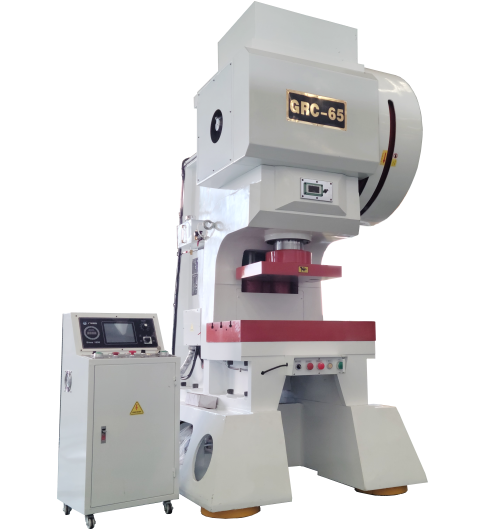
2. 高速冲压设备
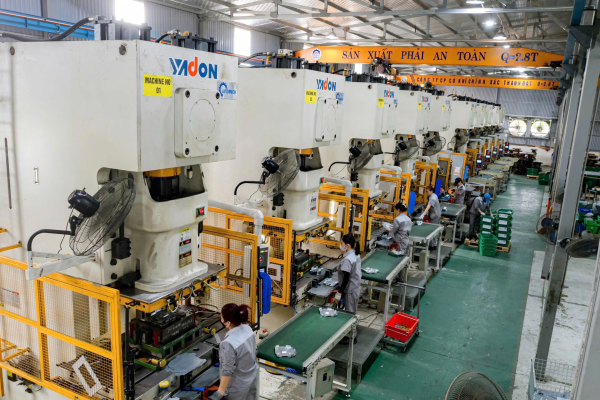
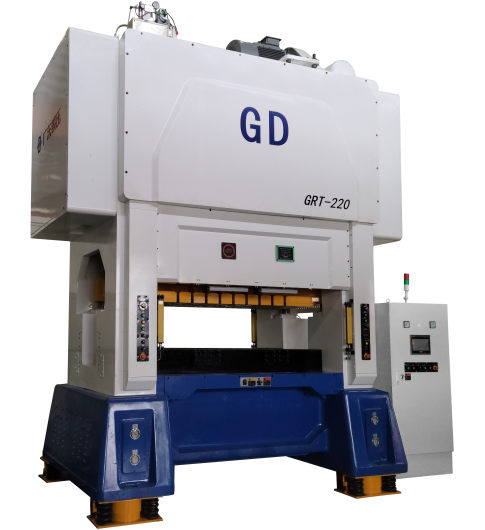
技术要求:用于定子和转子铁芯,速度需达到200–400次/分钟。滑块下死点精度要求高,以保证模内自动铆接的质量。
机械特性
- ✓高速、高精度、高刚性
- ✓为硬质合金级进模优化的结构 → 延长模具寿命
- ✓集成开卷机和整平机
安全与控制
- ✓电子控制,实时故障监控
- ✓故障 → 发送信号 → 立即停机以保护模具
代表品牌
以上品牌在送料精度、刚性和安全系统方面表现出色,非常适合定子/转子铁芯的自动铆接冲压。
3. 定子与转子铁芯的现代模具技术
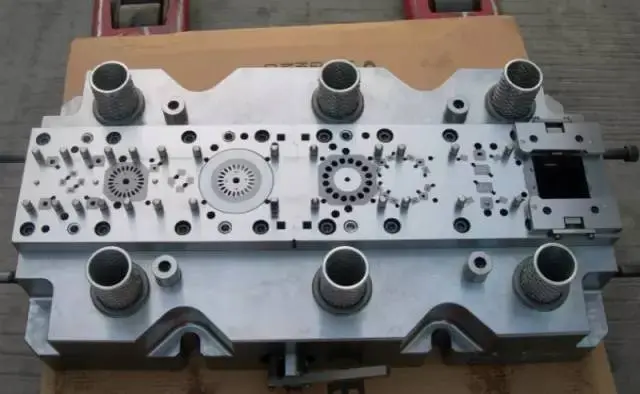
多工位级进模取代了单冲和手动组装的方法,提供了卓越的精度和效率。
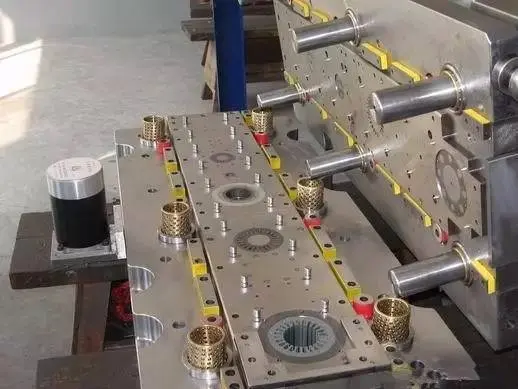
3.1. 级进模概述
- ✓集成旋转、计数/分离及安全机构
- ✓制造精度高,结构复杂但稳定
3.2. 自动铆接/叠压
原理:冲出特定几何形状的铆点,上一片材料的凸点与下一片的凹槽配合,形成自然的“过盈配合”,实现紧密连接、紧凑叠压和单向毛刺。
通过拉料杆+气缸+电磁阀的机构,在最后一片上冲出计数孔或跳过铆点,从而将一个铁芯与下一个分离。
紧铆接类型
结合力在模具内直接形成,无需外部加压。
半铆接类型
出模后存在微小间隙 → 需要额外加压以达到所需的结合力。
4. 自动组装方法
直叠压
直接冲压和叠压,冲片之间不旋转。
斜向叠压 (Skew Stacking)
每片在铆接前旋转一个小角度——常用于交流电机转子。小型旋转机构集成在模具中。
旋转叠压
每片旋转一个大的预定角度(例如45°,60°,90°),以补偿厚度误差并改善磁性能。由步进/伺服电机或冲床运动的机械装置驱动。
旋转+斜向组合
同时补偿材料误差,并根据应用要求优化交流电机的性能。
5. 现状与发展趋势
历史:美国和日本从1970年代开始发展铁芯叠压技术;中国从1980年代中期开始加速,目前在设计和制造方面已接近国际水平。
6. 结论
应用于定子/转子铁芯的先进冲压技术正在提升电机制造能力——尤其是在汽车电机、精密步进电机和小型交直流系列电机领域。要取得成功,除了投资精密模具加工设备外,拥有丰富实践经验的设计和制造团队是关键因素。
综合解决方案咨询
PRESTEC 致力于与工厂合作,标准化冲压流程,优化模具,提高SPM速度,以缩短周期,稳定质量,并实现可持续的产量增长。
联系 PRESTEC
- 热线 0795.215.864
- 邮箱 info@suamaycongcu.com
- 网站 thegioimaydap.com
- 地址 9E Thanh Loc 29, KP. 1, P. Thanh Loc, Quận 12, Tp. Hồ Chí Minh